ASA gőzsimítás: hogyan lehet eltüntetni a rétegvonalakat?
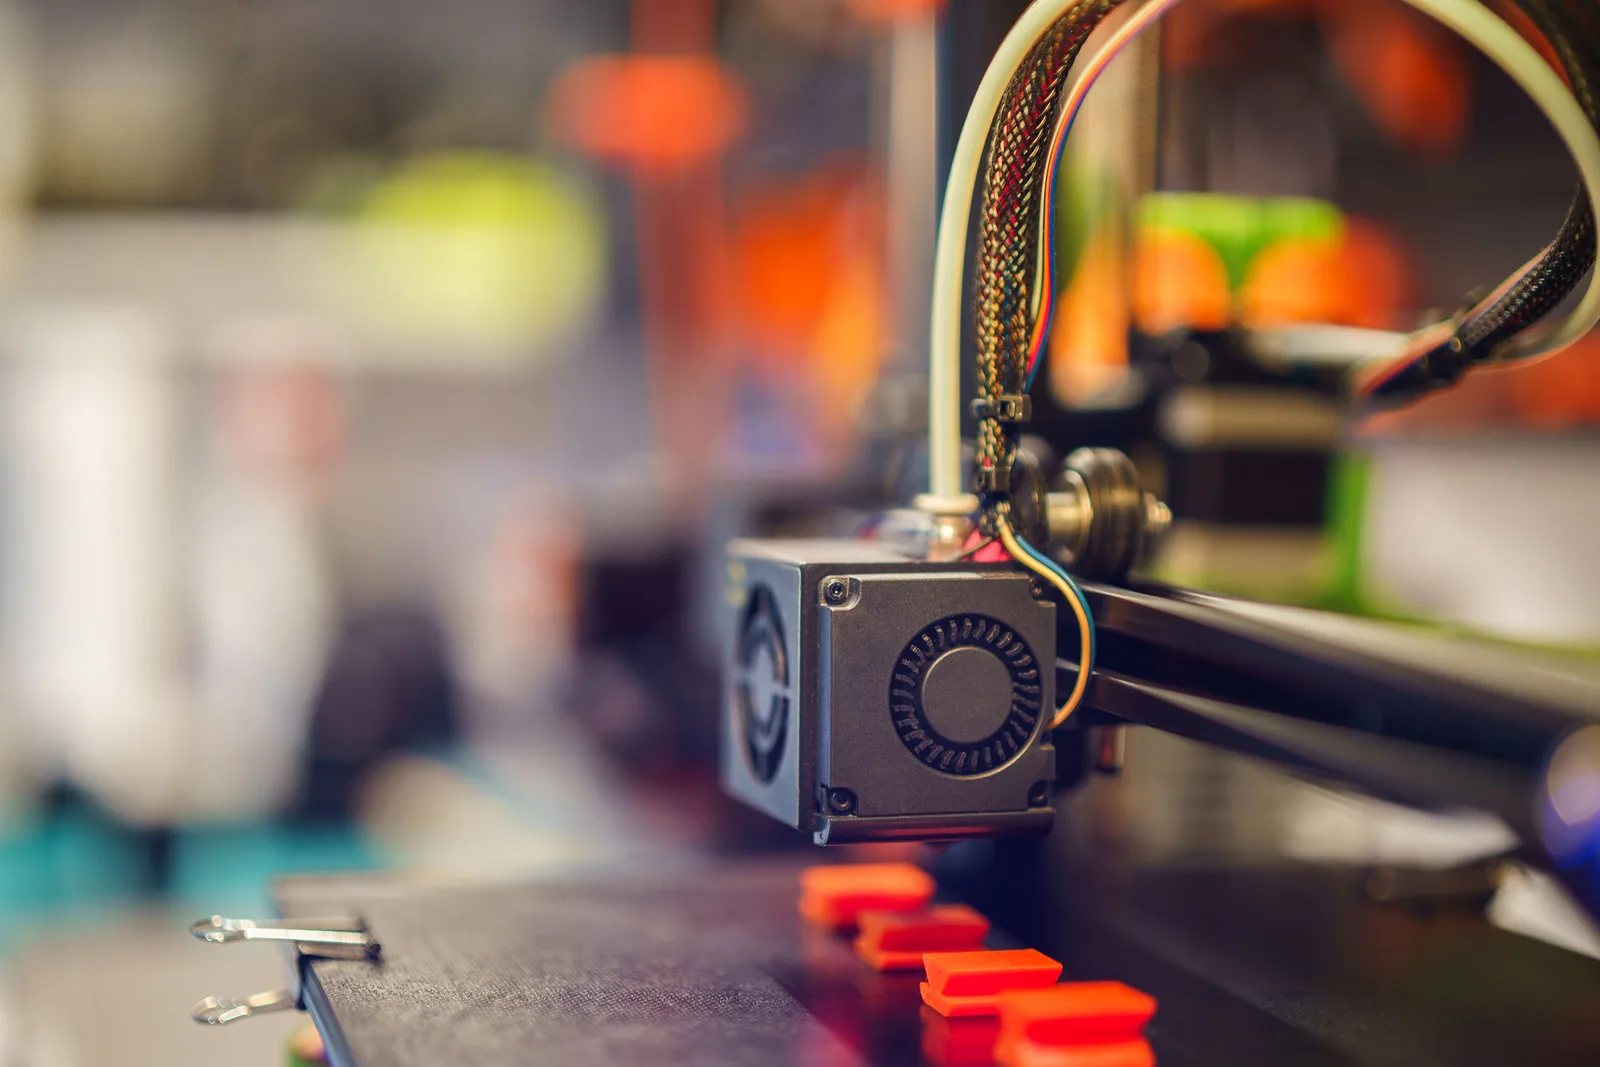
Ha ASA-ból nyomtattál egy alkatrészt, de zavar a tipikus rétegvonalas, FDM-es felület, kézenfekvő megoldás lehet a vegyi felületkezelés. Az ASA ugyanis bizonyos oldószerekkel szemben úgy viselkedik, hogy a felület részben feloldható, majd az oldószer eltávozása után ismét megszilárdul.
Ezt a jelenséget használja ki a gőzsimítás, amely megfelelően kontrollált körülmények között jelentősen csökkentheti a rétegek láthatóságát, és sokkal egyenletesebb felületet adhat.
A módszer azonban nem egyszerűen annyi, hogy „tegyük az ASA-t oldószergőzbe”. A vegyi felületkezelés során az alkatrész geometriája, mérete, falvastagsága, az alkalmazott oldószer és a folyamat ideje is számít. Az ASA nyomtatás minőségét egyébként már a nyomtatási fázisban is számos tényező befolyásolja — erről bővebben az ASA rétegtapadásáról és a zárt kamra szerepéről szóló cikkünkben írtunk.
Mi az ASA, és miért alkalmas gőzsimításra?
Az ASA (akrilnitril-sztirol-akrilát) egy amorf, hőre lágyuló műanyag, amelyet sok szempontból az ABS kültéri alternatívájaként használnak.
Az anyag egyik legfontosabb előnye, hogy a polimer szerkezete miatt megfelelő oldószerekkel oldható vagy duzzasztható, így a felületen létrehozható kontrollált kémiai hatás.
FDM-nyomtatásnál az alkatrész felülete nem homogén: a nyomtatott szálak és rétegek között mikroszkopikus geometriai különbségek maradnak. Ezekből alakul ki az úgynevezett layer line, vagyis a rétegvonal.
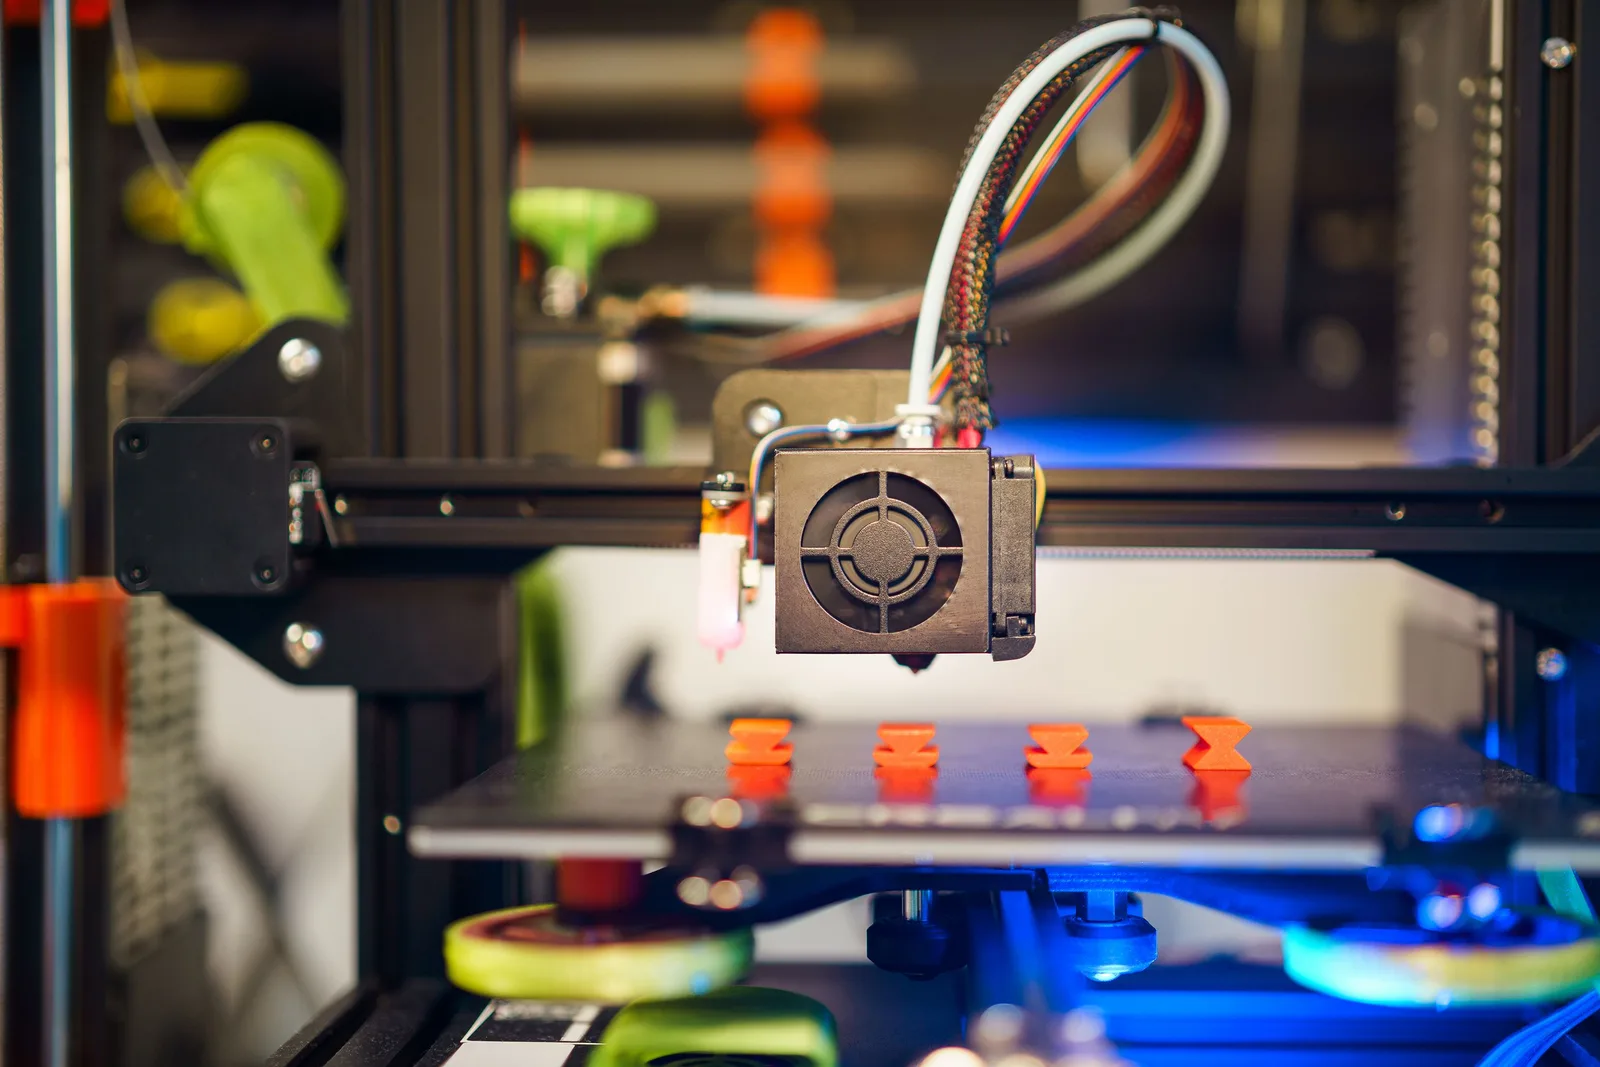
Gőzsimításkor a kezelt felület nagyon vékony rétege meglágyul vagy részlegesen feloldódik. A felületi egyenetlenségek részben kiegyenlítődnek, majd az oldószer eltávozásával az anyag újra megszilárdul.
A fontos különbség az, hogy ez nem mechanikus polírozás: nem eltávolítjuk a felületet, hanem kémiailag módosítjuk a legkülső réteget.
ASA és ABS: hasonló alapelv, de nem teljesen ugyanaz
Az ASA-t gyakran az ABS alternatívájaként kezelik, és ez a felületkezelés szempontjából is bizonyos mértékig indokolt. Mindkét anyag amorf hőre lágyuló műanyag, és mindkettő alkalmas lehet oldószeres felületkezelésre.
A két anyag között azonban jelentős különbségek vannak. Az ASA egyik fontos előnye a jobb UV- és időjárásállóság. Ezért kültéri alkatrészeknél olyan alkalmazásokban is előnyös lehet, ahol az ABS hosszú távú UV-terhelés mellett gyorsabban öregedhet. (Arról, hogy ASA vagy más UV-álló anyag mikor a jobb választás kültéri alkatrészekhez, egy korábbi cikkünkben írtunk bővebben: UV-álló vs. UV-stabil 3D nyomtatási alapanyagok kültérre.)
A mechanikai és hőtani viselkedésük hasonló, de nem azonos, ezért nem célszerű egy ABS-hez beállított felületkezelési folyamatot automatikusan ASA-ra átmásolni. A vegyi kezelésnél különösen fontos, hogy az anyag és az oldószer kompatibilitását külön kell ellenőrizni, és az egyes filamentgyártók receptúrái között is lehet különbség.
Hogyan működik a vegyi felületkezelés?
A gőzsimítás alapelve viszonylag egyszerű. Az alkatrészt egy olyan környezetbe helyezik, ahol az alkalmazott oldószer gőze érintkezik a műanyag felületével. Az oldószer a polimer legkülső rétegébe diffundál, és megváltoztatja annak állapotát.
A felület ilyenkor:
- meglágyul,
- részben feloldódhat,
- a kisebb egyenetlenségek pedig hajlamosak kiegyenlítődni.
Ezután az oldószer eltávozik, és a felület ismét megszilárdul. A cél nem az, hogy az egész alkatrészt „feloldjuk”, hanem hogy csak a legkülső felületi réteget kezeljük.
Ezért a folyamat egyik legfontosabb paramétere a kezelés intenzitása. Túl rövid kezelés esetén a rétegvonalak alig változnak. Túl hosszú kezelésnél viszont már nemcsak a felület simítására, hanem a geometria módosítására is sor kerülhet.
Mit lehet elérni ASA gőzsimítással?
A megfelelően végzett felületkezelés több problémát is javíthat.
A rétegvonalak látványos csökkentése
A legszembetűnőbb eredmény általában a felületi rétegek kisimulása. A kezelés után a tárgy kevésbé fog tipikus FDM-nyomtatásnak kinézni, különösen azokon a felületeken, ahol a rétegvonalak korábban erősen látszottak.
Fontos azonban, hogy a „rétegvonal eltüntetés” nem jelent automatikusan tökéletes, öntött műanyaghoz hasonló felületet. A nyomtatási hibák, nagyobb geometriai egyenetlenségek és bizonyos varratok a kezelés után is láthatók maradhatnak.
Esztétikusabb, egységesebb felület
A simítás különösen akkor hasznos, ha az alkatrész látható burkolat, prototípus, makett, készülékház vagy más olyan elem, ahol a felületminőség fontos. A kezelt felület optikailag és tapintásra is homogénebb lehet.
A felület tömörségének javulása
Bizonyos geometriáknál a felületi pórusok és apró nyílások részleges lezárása is elérhető. Ez azonban nem jelenti azt, hogy egy tetszőleges FDM alkatrész automatikusan folyadék- vagy gáztömörré válik. A tömörség az alapanyagtól, a nyomtatási paraméterektől, a falvastagságtól, a belső szerkezettől és magától a felületkezeléstől is függ. Ezért a „gőzsimított = tömör” állítás túl erős lenne.
A gőzsimítás egyik legnagyobb hátránya: megváltozhat a méret
A kémiai felületkezelés során éppen az történik, amitől a felület kisimul: az anyag legkülső része megváltozik. Ezért a folyamatnak lehet geometriai hatása is.
A lekerekített élek változhatnak, a nagyon kis részletek veszíthetnek az élességükből, a furatok és hornyok mérete pedig módosulhat. Minél agresszívebb a kezelés, annál nagyobb ennek a kockázata.
Ez különösen fontos illesztett, funkcionális alkatrészeknél. Egy dekorációs burkolat esetében néhány tized milliméteres változás akár lényegtelen lehet. Egy csapágyfészeknél, csatlakozásnál vagy precíz illesztésnél viszont már komoly problémát okozhat.
A kis részletek különösen érzékenyek
A vékony falak, éles bordák, finom feliratok és apró furatok könnyebben módosulhatnak. A kezelés után ezért érdemes ellenőrizni a kritikus méreteket, nem pedig kizárólag szemrevételezés alapján megítélni az eredményt.
A deformáció sem zárható ki
A kémiai kezelés során bekövetkező felületi lágyulás miatt a nem megfelelően megtámasztott vagy nagy, vékonyfalú alkatrészek deformálódhatnak. Ez különösen problémás lehet:
- nagy sík felületeknél,
- vékony házaknál,
- hosszú, keskeny alkatrészeknél,
- olyan geometriáknál, amelyekben már eleve van maradó belső feszültség.
Az FDM gyártás során a hőmérséklet-változások miatt eleve keletkezhetnek belső feszültségek. A felületkezelés ezeket a problémákat nem feltétlenül tünteti el, sőt bizonyos geometriáknál láthatóbbá teheti a vetemedést.
Mi a helyzet az otthoni gőzsimítással?
Otthoni környezetben technikailag megvalósítható a vegyi felületkezelés, de itt két dolgot nagyon külön kell választani: a működőképességet és a biztonságos, reprodukálható technológiát.
Az oldószergőzök egészségügyi és tűzvédelmi szempontból komoly kockázatot jelenthetnek. Egy rosszul szellőző helyiségben végzett kísérletezés nem tekinthető ipari technológiának.
Ráadásul az egyszerű, házilagos megoldásoknál nehéz reprodukálni ugyanazt a folyamatot. Ha ugyanazt az alkatrészt tíz példányban akarjuk elkészíteni, nem elég, hogy az első darab „szépen sikerült”. A cél az, hogy a tíz darab közel azonos felületi minőséget és geometriát adjon. Ez már technológiai kérdés.
Miért nehéz ipari szinten a folyamat?
Ipari környezetben a felületkezelés egyik legfontosabb szempontja a kontrollálhatóság. Nem csak az számít, hogy milyen anyagból készült a darab, hanem például:
- milyen volt a nyomtatási beállítás,
- milyen a falvastagság,
- milyen a geometria,
- mennyi ideig éri a felületet az oldószer,
- milyen környezeti feltételek mellett történik a kezelés,
- milyen felületminőséget kell elérni,
- melyek a megengedett méreteltérések.
A cél ilyenkor már nem egyszerűen a „szebb felület”, hanem egy ismételhető gyártási folyamat. Ez a kockázat egyébként nem csak a gőzsimításra jellemző — más utómegmunkálási eljárásoknál, például gyantanyomatok UV-utókezelésénél is hasonló, a folyamat kontrollján múló problémák jelentkezhetnek (lásd a support kiszakadásáról UV-utókezelés után szóló cikkünket).
Egy jól meghatározott technológiában a nyomtatás és a felületkezelés egymás része. A kritikus méreteket akár már a CAD-modell és a nyomtatási folyamat megtervezésekor figyelembe lehet venni.
Nem minden alkatrészt érdemes gőzsimítani
A gőzsimítás látványos technológia, de nem univerzális megoldás. Nem feltétlenül ez a legjobb választás, ha:
- nagyon pontos méreteket kell tartani,
- éles, kis méretű részletekre van szükség,
- a felületnek más mechanikai vagy kémiai tulajdonságokra van szüksége,
- az alkatrész geometriája hajlamos deformálódni,
- csak néhány kritikus felületet kell javítani.
Ilyenkor más 3D nyomtatás felületkezelési módszerek is szóba jöhetnek, például mechanikus csiszolás, alapozás és festés, különféle bevonatok vagy az adott anyaghoz illeszkedő egyéb utómegmunkálási technikák. A megfelelő eljárás kiválasztása mindig attól függ, hogy mi az elsődleges cél: a megjelenés, a tapintás, a mérettartás, a tömörség, a vegyszerállóság vagy a darabszám.
A jó felületkezelés valójában már a nyomtatásnál elkezdődik
Fontos azt is látni, hogy a felületminőséget nem lehet teljesen leválasztani a nyomtatási technológiáról. Más eredményt adhat például a rétegmagasság, a nyomtatási sebesség, a hűtés, a falak száma, a nyomtatási orientáció, a külső fal minősége vagy a varrat elhelyezése.
Egy gyenge minőségű vagy hibásan nyomtatott alkatrészből a gőzsimítás sem fog tökéletes darabot készíteni. A vegyi felületkezelés nem helyettesíti a megfelelő gyártástechnológiát. Inkább egy további lépés annak érdekében, hogy a már megfelelően elkészített alkatrész felülete még jobb legyen.
Mikor érdemes ASA gőzsimítást választani?
A módszer különösen érdekes lehet akkor, amikor:
- FDM technológiával szeretnénk gyorsan és gazdaságosan nagyobb méretű alkatrészt gyártani, de fontos a jobb felületminőség.
- Látható burkolatot vagy házat készítünk, ahol a rétegvonalak zavaróak.
- Kis- vagy közepes darabszámnál nem indokolt drága fröccsöntő szerszámot készíteni — arról, hogy mikor nem éri meg a fröccsöntött szerszám beruházása, egy korábbi cikkünkben írtunk részletesen.
- A darab geometriája és tűrései megengedik a felületi kezelésből adódó változásokat.
- A cél nem pusztán egy prototípus, hanem egy esztétikailag vállalható végtermék vagy kisszériás alkatrész.
Ilyen esetben az ASA + FDM + utómegmunkálás kombinációja kifejezetten érdekes gyártási alternatíva lehet.
A gőzsimítás nem „varázslat”, hanem egy gyártástechnológiai lépés
Az ASA gőzsimítás egyik legnagyobb előnye, hogy az FDM-nyomtatás gyorsaságát össze lehet kapcsolni egy lényegesen egyenletesebb felülettel.
A folyamat azonban kompromisszumokkal jár. Minél jobban kisimítjuk a felületet, annál fontosabbá válik a méretváltozás, a részletvesztés és a deformáció kontrollja. Ezért érdemes a felületkezelést nem önálló trükként, hanem a teljes gyártási folyamat részeként kezelni.
Ha csak egy dekorációs darabról van szó, a hangsúly elsősorban a megjelenésen lehet. Funkcionális ipari alkatrésznél viszont már a CAD-geometriát, a nyomtatási paramétereket, a tűréseket és az utómegmunkálást együtt kell megtervezni. Pontosan ez volt a mérnöki döntés egy motorkerékpár ködlámpatartójának pótlásánál is: mivel az alkatrész rögzítési pontjainak és illesztési felületeinek pontos mérete volt a kritikus szempont, nem alkalmaztunk utólagos vegyi felületkezelést — a cél a pontos illeszkedés volt, nem a vizuálisan tökéletes felület. Ez fordítva is igaz: egy tisztán esztétikai célú, nem illesztett burkolatnál a gőzsimítás kockázata sokkal inkább vállalható.
A BWE-nél az ipari 3D nyomtatás mellett az ilyen utómegmunkálási szempontok is a gyártási folyamat részét képezhetik. FDM vagy MSLA nyomtatásnál nem mindig az a kérdés, hogy hogyan készítsük el a darabot, hanem az is, hogy milyen felületet, méretpontosságot és végső megjelenést kell elérnie. Amikor egy alkatrészből nem egyetlen prototípus, hanem kisszéria készül, ez különösen fontossá válik: a megfelelő anyag, nyomtatási technológia és felületkezelés együtt adja a kívánt eredményt.
Összegzés
Az ASA gőzsimítás hatékonyan csökkentheti a rétegvonalakat és egyenletesebb, esztétikusabb felületet adhat, de nem kockázatmentes: a méretváltozás, a részletvesztés és a deformáció veszélye funkcionális, illesztett alkatrészeknél komoly problémát okozhat. Éppen ezért a felületkezelést nem önálló trükként, hanem a teljes gyártási folyamat — geometria, nyomtatási paraméterek, tűrések és utómegmunkálás — részeként érdemes megtervezni. Ha ipari 3D nyomtatott alkatrészeinél a felületminőség és a mérettartás egyszerre fontos szempont, kérjen ajánlatot alkatrészgyártási szolgáltatásunkra — mérnöki csapatunk segít eldönteni, mikor éri meg a vegyi felületkezelés, és mikor érdemesebb más utómegmunkálási módszert választani.
Kapcsolódó cikkek
Hasonló projektet tervez?
Küldje el a modellt vagy a rajzot — ingyenes konzultáció, 24 órán belül személyre szabott ajánlattal jelentkezünk.