ASA nyomtatásnál rossz a rétegtapadás: kell-e zárt kamra?
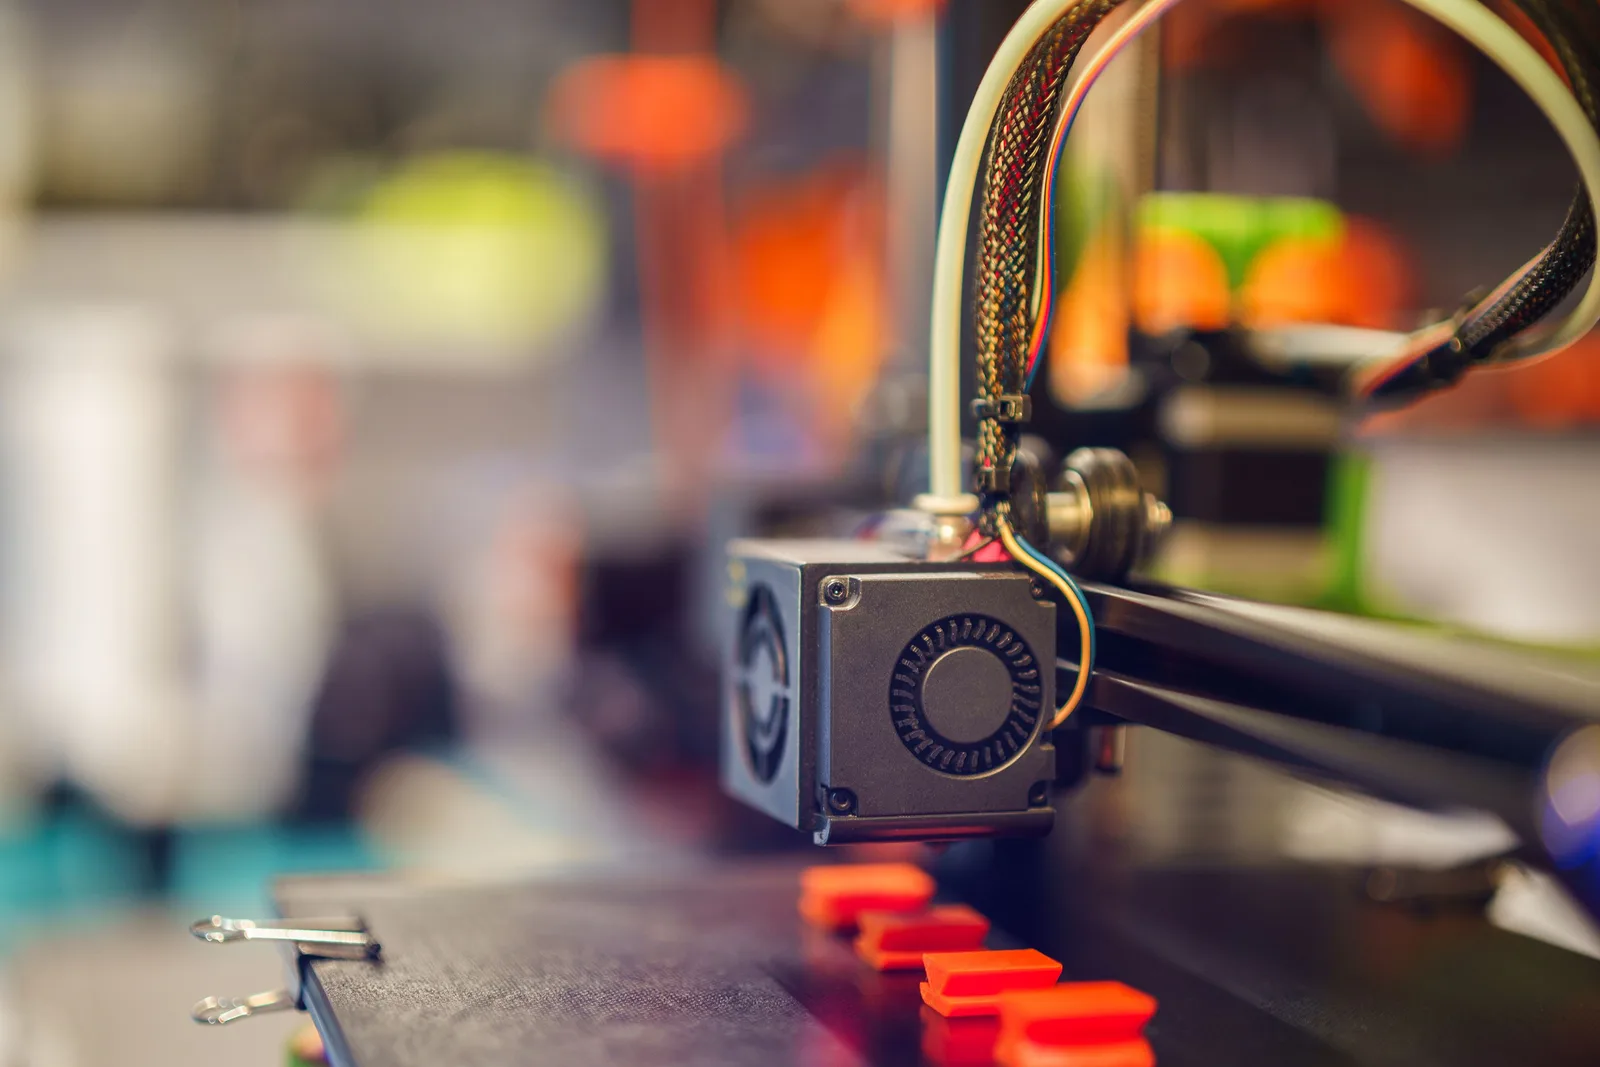
Ha ASA nyomtatásnál gyenge a rétegtapadás, könnyű elsőként arra gondolni, hogy a nyomtató zárt kamrája hiányzik. Ez sok esetben valóban fontos tényező, de önmagában a burkolat nem oldja meg a problémát.
Az ASA hőre lágyuló, amorf műszaki filament, amelynél a nyomtatás során különösen fontos a rétegek közötti megfelelő hőmérsékleti viszonyok fenntartása. Ha az új réteg már egy túlságosan lehűlt előző rétegre kerül, a két réteg közötti polimerdiffúzió és összeolvadás gyengébb lehet.
A rossz ASA rétegtapadásnak azonban több oka is lehet:
- túl alacsony hotend-hőmérséklet,
- túl nagy nyomtatási sebesség az adott hőátadáshoz képest,
- hideg vagy huzatos nyomtatótér,
- nem megfelelő tárgyasztal-hőmérséklet,
- túlzott hűtés,
- nedves filament,
- vagy egyszerűen az adott ASA filamenthez nem megfelelő profil.
Tehát: igen, a zárt kamra sok ASA alkalmazásnál előny, de érdemes előtte a teljes hőmérsékleti rendszert megvizsgálni.
Miért érzékenyebb az ASA nyomtatás?
Az ASA-t gyakran használják kültéri és műszaki alkatrészekhez, mert jó UV- és időjárásállóságot kínál, és az ABS-hez hasonlóan viszonylag magas hőmérsékleten nyomtatható. (Arról, hogy ASA vagy más UV-álló anyag mikor a jobb választás kültéri alkatrészekhez, egy korábbi cikkünkben írtunk bővebben: UV-álló vs. UV-stabil 3D nyomtatási alapanyagok kültérre.)
Ugyanakkor az ASA nyomtatása nem olyan egyszerű, mint például a PLA-é.
Az FDM-nyomtatás során az új réteg egy részben lehűlt polimerfelületre kerül. A megfelelő rétegtapadáshoz az szükséges, hogy az új és a korábbi réteg között elegendő hő maradjon ahhoz, hogy a polimerláncok a határfelületen megfelelően összediffundáljanak.
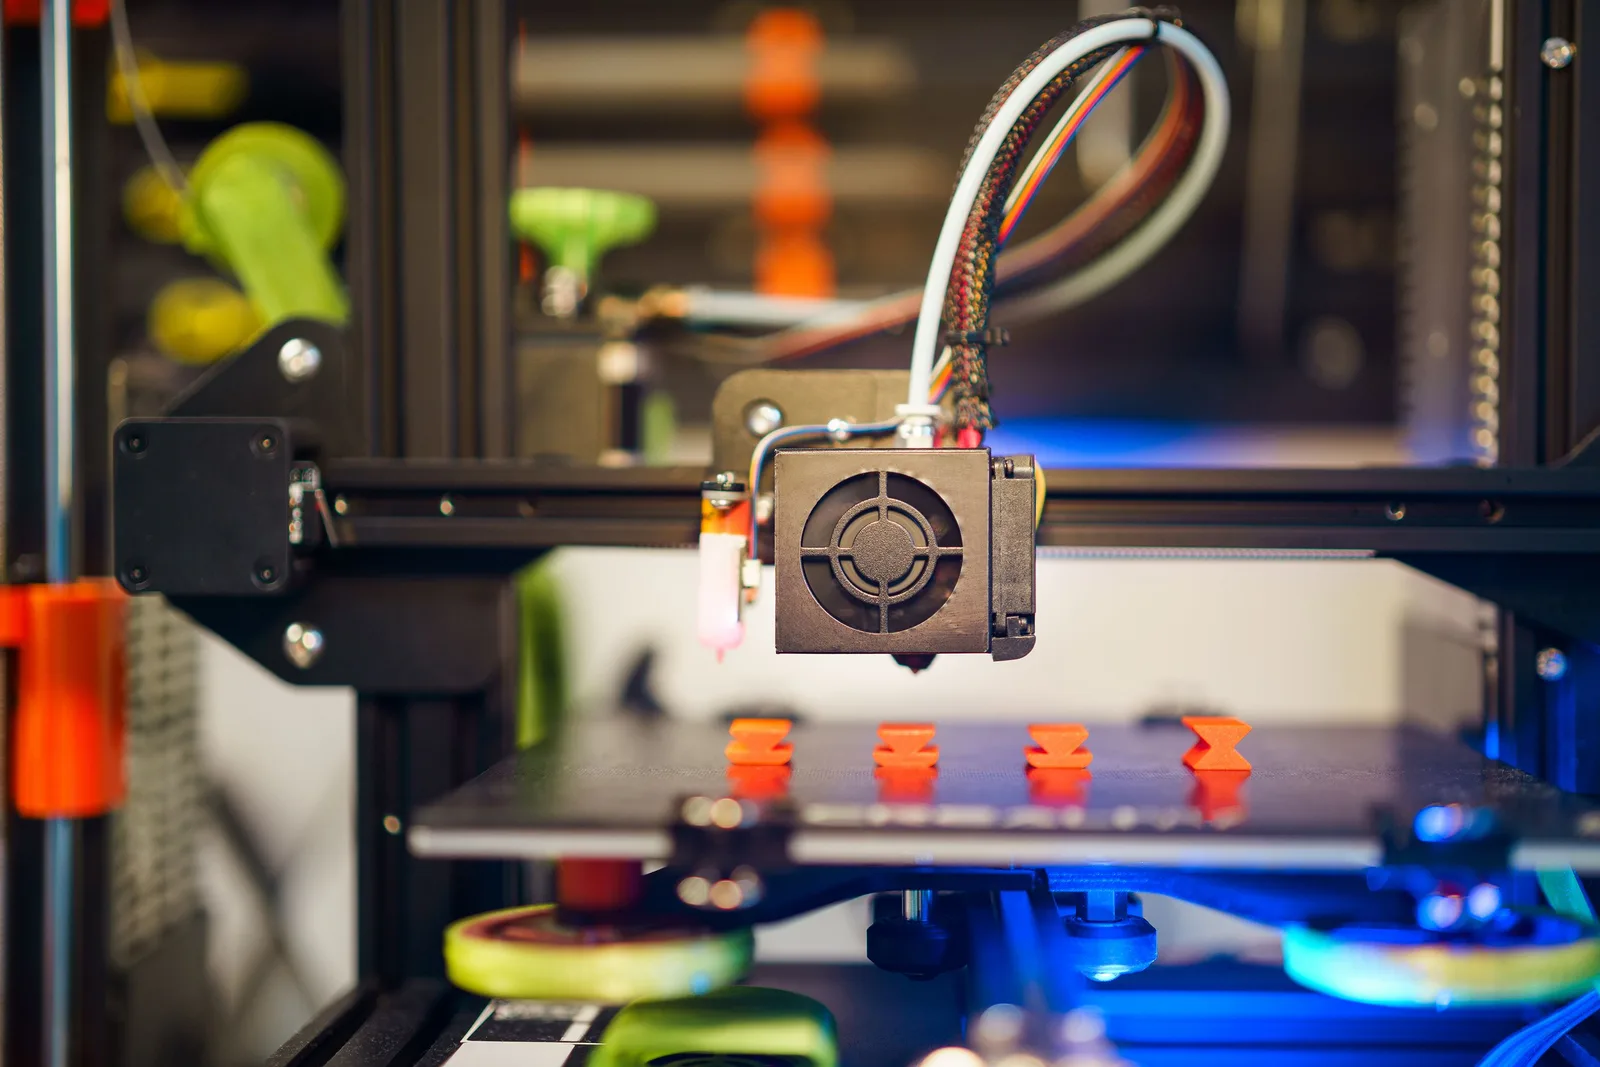
Ha a környezet hideg, a réteg gyorsan megszilárdul. Ez nemcsak a rétegek közötti kötést ronthatja, hanem növeli a hőmérséklet-különbségekből származó belső feszültségeket is.
Ennek egyik látványos következménye lehet a sarkok felválása vagy a nagyobb alkatrész deformációja. A kisebb alkatrészeknél viszont előfordulhat, hogy elsősorban a mechanikai szilárdságon jelentkezik a probléma.
A hotend hőmérséklete kulcsfontosságú
ASA esetén a gyártói ajánlásokat érdemes kiindulási pontként kezelni, nem pedig univerzális szabályként.
Sok ASA filamentet körülbelül 240–270 °C közötti nozzle-hőmérsékleten ajánlanak nyomtatni, de az optimális érték filamenttől, nozzle-tól, sebességtől és nyomtatótól függően eltérhet.
Ha a hotend túl hideg:
- romolhat a rétegek közötti kötés,
- csökkenhet az extrudált anyag tényleges hőmérséklete,
- nagyobb sebességnél pedig előfordulhat, hogy a filament nem olvad megfelelően.
A túl magas hőmérséklet sem automatikusan jobb. Ilyenkor romolhat a geometriai pontosság, nőhet a szálazás, illetve az anyag hőterhelése is nagyobb lehet.
Ha kizárólag a rétegtapadással van problémád, érdemes hőmérséklettornyot vagy több kontrollált próbadarabot nyomtatni, ahelyett hogy találomra jelentősen megemelnéd a nozzle-hőmérsékletet.
A tárgyasztal hőmérséklete nem ugyanaz, mint a kamrahőmérséklet
Az ASA nyomtatásnál gyakran keveredik három különböző hőmérséklet fogalma:
- hotend/nozzle hőmérséklete – az extrudált filament megolvasztásához szükséges hő,
- tárgyasztal hőmérséklete – az első réteg tapadását és az alkatrész alsó részének hőállapotát befolyásolja,
- kamrahőmérséklet – az egész alkatrész környezetének hőmérsékletét határozza meg.
A tárgyasztal tehát nem tudja teljes egészében helyettesíteni a fűtött kamrát.
Egy nagy ASA alkatrész esetében a tárgyasztal közelében lévő alsó rétegek melegek lehetnek, miközben az alkatrész felső része már lényegesen hidegebb környezetben készül.
Ezért fordulhat elő, hogy egy kis alkatrész még tökéletesen kinyomtatható nyitott gépen, egy nagyobb vagy vastag falú alkatrész viszont már vetemedik vagy gyengébb rétegtapadást mutat.
Nyitott vagy zárt nyomtatótér?
Nyitott nyomtató
Nyitott gépen az ASA nyomtatása kis és közepes méretű alkatrészeknél megfelelő beállítások mellett működhet.
A problémát elsősorban a környezeti hőmérséklet változása és a légmozgás okozhatja. Egy nyitott ablak, ventilátor, légkondicionáló vagy egyszerűen a helyiségben kialakuló légáramlás is jelentős hőmérséklet-különbséget okozhat az alkatrész körül.
Ha nyitott gépen próbálkozol ASA-val, érdemes:
- kikapcsolni vagy minimálisra venni a part cooling ventilátort, ha a filament gyártója is ezt javasolja,
- huzattól távol elhelyezni a nyomtatót,
- megfelelően felfűtött tárgyasztalt használni,
- és alacsonyabb nyomtatási sebességgel kezdeni.
Zárt nyomtatótér
A zárt tér legfontosabb előnye nem feltétlenül az, hogy „forró lesz a kamra”, hanem az, hogy csökkenti a környezeti hőmérséklet ingadozását és a közvetlen légáramlást.
A nyomtatás során a kamra fokozatosan felmelegedhet a tárgyasztal és a hotend hője miatt. Ez egyenletesebb környezetet biztosíthat az alkatrésznek. Ez különösen nagy méretű ASA alkatrészeknél fontos.
A zárt kamra tehát elsősorban a termikus stabilitást javítja.
Egy egyszerű burkolat azonban nem feltétlenül jelent ipari értelemben vett fűtött kamrát. A kettő között jelentős különbség lehet a ténylegesen elérhető és szabályozható kamrahőmérsékletben.
Miért működhetett jobban az ABS?
Ha ugyanazon a gépen az ABS jobb rétegtapadást produkál, mint az ASA, az elsőre furcsának tűnhet, de önmagában nem rendellenes.
Az ABS és az ASA hasonló családba tartozó amorf műanyagok, de a konkrét filamentek formulációja és nyomtatási viselkedése eltérhet. Az egyik anyaghoz készített profil ezért nem feltétlenül használható változtatás nélkül a másikhoz.
Az is előfordulhat, hogy az adott ABS kevésbé érzékenyen reagál a nyomtató környezetére, vagy egyszerűen jobban illeszkedik az adott gép termikus karakterisztikájához.
Ha ABS-szel jó eredményt kapsz, ASA-val pedig nem, érdemes összehasonlítani:
- nozzle-hőmérsékletet,
- tárgyasztal-hőmérsékletet,
- ventilátorsebességet,
- nyomtatási sebességet,
- rétegvastagságot,
- filamentnedvességet,
- valamint a nyomtatótér hőmérsékleti viszonyait.
Nem érdemes abból kiindulni, hogy az ASA-nak „ugyanúgy kell működnie”, mint az ABS-nek.
Ne feledkezz meg a filament szárításáról
A nedves filament problémája ASA esetében is jelentkezhet.
A levegő páratartalmát a filament a tárolás során felveheti, és ez nyomtatás közben különböző hibákat okozhat. Az egyik tipikus jelenség a pattogó vagy sistergő extrudálás, de a nedvesség a felületminőségre és az extrudálás stabilitására is hatással lehet.
Ha a rétegtapadás hirtelen romlott, miközben korábban ugyanazzal a beállítással jó eredményt kaptál, a filament állapotát is érdemes ellenőrizni.
A pontos szárítási hőmérsékletet és időt mindig az adott filament gyártói ajánlása alapján érdemes meghatározni. Az ASA-k között is lehet különbség, ezért nem célszerű egyetlen univerzális „ASA szárítási receptet” minden termékre alkalmazni. A megszárított filamentet ezután lehetőleg száraz környezetben kell tárolni, hogy ne vegyen fel ismét jelentős mennyiségű nedvességet.
Milyen ASA nyomtatási paraméterekkel érdemes kezdeni?
Pontos értékeket mindig az adott filament adatlapja alapján érdemes beállítani, de kiindulásként egy tipikus ASA-profil körülbelül az alábbi tartományokban lehet:
| Paraméter | Kiindulási tartomány |
|---|---|
| Nozzle | kb. 240–270 °C |
| Tárgyasztal | kb. 90–110 °C |
| Hűtés | alacsony, az adott filament ajánlása szerint |
| Nyomtatási sebesség | mérsékelt, a gép és filament függvényében |
| Nyomtatótér | lehetőleg huzatmentes, nagyobb alkatrésznél zárt |
Ezek nem univerzális értékek, hanem kiindulópontok. A konkrét filament adatlapja elsőbbséget élvez.
A rétegtapadás optimalizálásakor célszerű egyszerre csak egy változót módosítani. Ha egyszerre emelsz nozzle-hőmérsékletet, csökkented a sebességet, kikapcsolod a ventilátort és lezárod a gépet, nem fogod tudni, melyik változtatás hozta a javulást.
Mikor indokolt valóban az ipari zárt kamra?
A zárt kamra különösen akkor válik fontossá, amikor már nem egy kis dekorációs tárgyat, hanem nagy méretű, funkcionális műszaki alkatrészt szeretnél gyártani.
Ilyen eset lehet például:
- nagy falméretű ASA burkolat,
- hosszú, vékony gépalkatrész,
- nagy méretű készülékház,
- funkcionális prototípus,
- olyan alkatrész, amelynél a mechanikai szilárdság fontos,
- vagy több órán keresztül készülő nagy geometria.
Ilyenkor már nem csak az számít, hogy az első réteg letapadjon. A cél az, hogy az alkatrész a teljes nyomtatási folyamat alatt kontrollált termikus környezetben készüljön.
Ez az egyik pont, ahol az ipari FDM nyomtatás jelentősen eltérhet az otthoni vagy hobbigépes felhasználástól. A gyártási folyamatban a reprodukálhatóság legalább olyan fontos lehet, mint az, hogy egyetlen próbadarab sikerüljön.
Ha rossz az ASA rétegtapadás, ezt ellenőrizd először
Mielőtt új nyomtatót vagy kamrát vásárolnál, érdemes egy egyszerű hibakeresési sorrendet végigvenni:
- Ellenőrizd a filament állapotát és szükség esetén szárítsd meg.
- Ellenőrizd az adott ASA gyártói nozzle- és bed-hőmérséklet-ajánlását.
- Készíts hőmérséklet-tesztet a nozzle számára.
- Csökkentsd a nyomtatási sebességet, különösen nagyobb rétegvastagságnál.
- Vizsgáld meg a hűtés beállítását.
- Szüntesd meg a huzatot és a közvetlen légáramlást.
- Próbáld ki zárt nyomtatótérben.
- Ha nagy alkatrésznél továbbra is jelentős a vetemedés vagy a rétegek közötti gyengeség, akkor már érdemes fűtött és szabályozott kamrával rendelkező gépben gondolkodni.
Ha egy kis próbadarabon rossz a rétegtapadás, a zárt kamra megvásárlása előtt sokkal valószínűbb, hogy a filament, a hőmérséklet vagy a hűtés beállítását kell rendbe tenni.
Ha viszont nagy, funkcionális ASA alkatrészeket szeretnél rendszeresen gyártani, a stabil, zárt termikus környezet már komoly technológiai előnyt jelenthet.
ASA gyártás ipari FDM rendszerben
Amikor az ASA-t már nem egy-egy prototípushoz, hanem kisszériás vagy sorozatos gyártáshoz használod, a kérdés nem egyszerűen az, hogy „ki tudom-e nyomtatni”.
Fontossá válik az ismételhetőség, a mérettartás, a mechanikai tulajdonságok, a felületi minőség és az, hogy ugyanaz a gyártási paraméter több egymást követő alkatrésznél is hasonló eredményt adjon.
A megfelelő gép kiválasztásánál ezért érdemes együtt vizsgálni:
- a tényleges kamrahőmérsékletet,
- a kamra hőmérsékleti stabilitását,
- a hotend maximális és tartós üzemi hőmérsékletét,
- a tárgyasztal teljesítményét,
- a nyomtatási tér méretét,
- az anyag száríthatóságát és tárolását,
- valamint a konkrét ASA filament gyártói előírásait.
A zárt kamra nem varázsmegoldás a rossz ASA rétegtapadásra, de nagy és műszaki alkatrészeknél fontos része lehet a reprodukálható FDM gyártási folyamatnak.
Ezt a tapasztalatot a saját munkáink is megerősítik: az „Elfojtott könnyek” nagyformátumú, kültéri szobrunknál — bár PETG alapanyagból készült, nem ASA-ból — pontosan ugyanez volt a mérnöki tanulság. Egy ember méretű, több tucat elemből álló, kültéri terhelésnek kitett darabnál a mérettartás és a rétegek közötti kötés nem egy-egy jól sikerült nyomtatáson, hanem a teljes folyamat — geometria, felosztás, hőmérsékleti környezet — tudatos megtervezésén múlt.
A BWE-nél az ipari FDM nyomtatásnál ezért nem pusztán a „milyen anyaggal lehet kinyomtatni?” kérdésből érdemes kiindulni, hanem abból is, hogy milyen geometria, méret, mechanikai igénybevétel, darabszám és ismételhetőségi követelmény mellett kell az alkatrészt előállítani — ipari FDM és MSLA 3D nyomtatási szolgáltatásunk pontosan ezt a mérnöki megközelítést nyújtja.
Összegzés
ASA nyomtatásnál nem kötelező minden esetben a zárt kamra, de nagyobb és műszakilag igényesebb alkatrészeknél erősen ajánlott lehet. Ha viszont már kis alkatrésznél is rossz a rétegtapadás, először a filament állapotát, a nozzle-hőmérsékletet, a hűtést, a sebességet és a huzatmentes környezetet érdemes ellenőrizni — a zárt kamra megvásárlása gyakran nem az első, hanem az utolsó lépés kellene, hogy legyen. Ha rendszeresen gyárt nagy méretű vagy funkcionális ASA alkatrészeket, és szeretné, hogy a rétegtapadás és a mérettartás minden darabnál kiszámítható legyen, kérjen ajánlatot alkatrészgyártási szolgáltatásunkra — mérnöki csapatunk segít a technológia, az anyag és a gyártási paraméterek együttes megtervezésében.
Kapcsolódó cikkek
Hasonló projektet tervez?
Küldje el a modellt vagy a rajzot — ingyenes konzultáció, 24 órán belül személyre szabott ajánlattal jelentkezünk.